
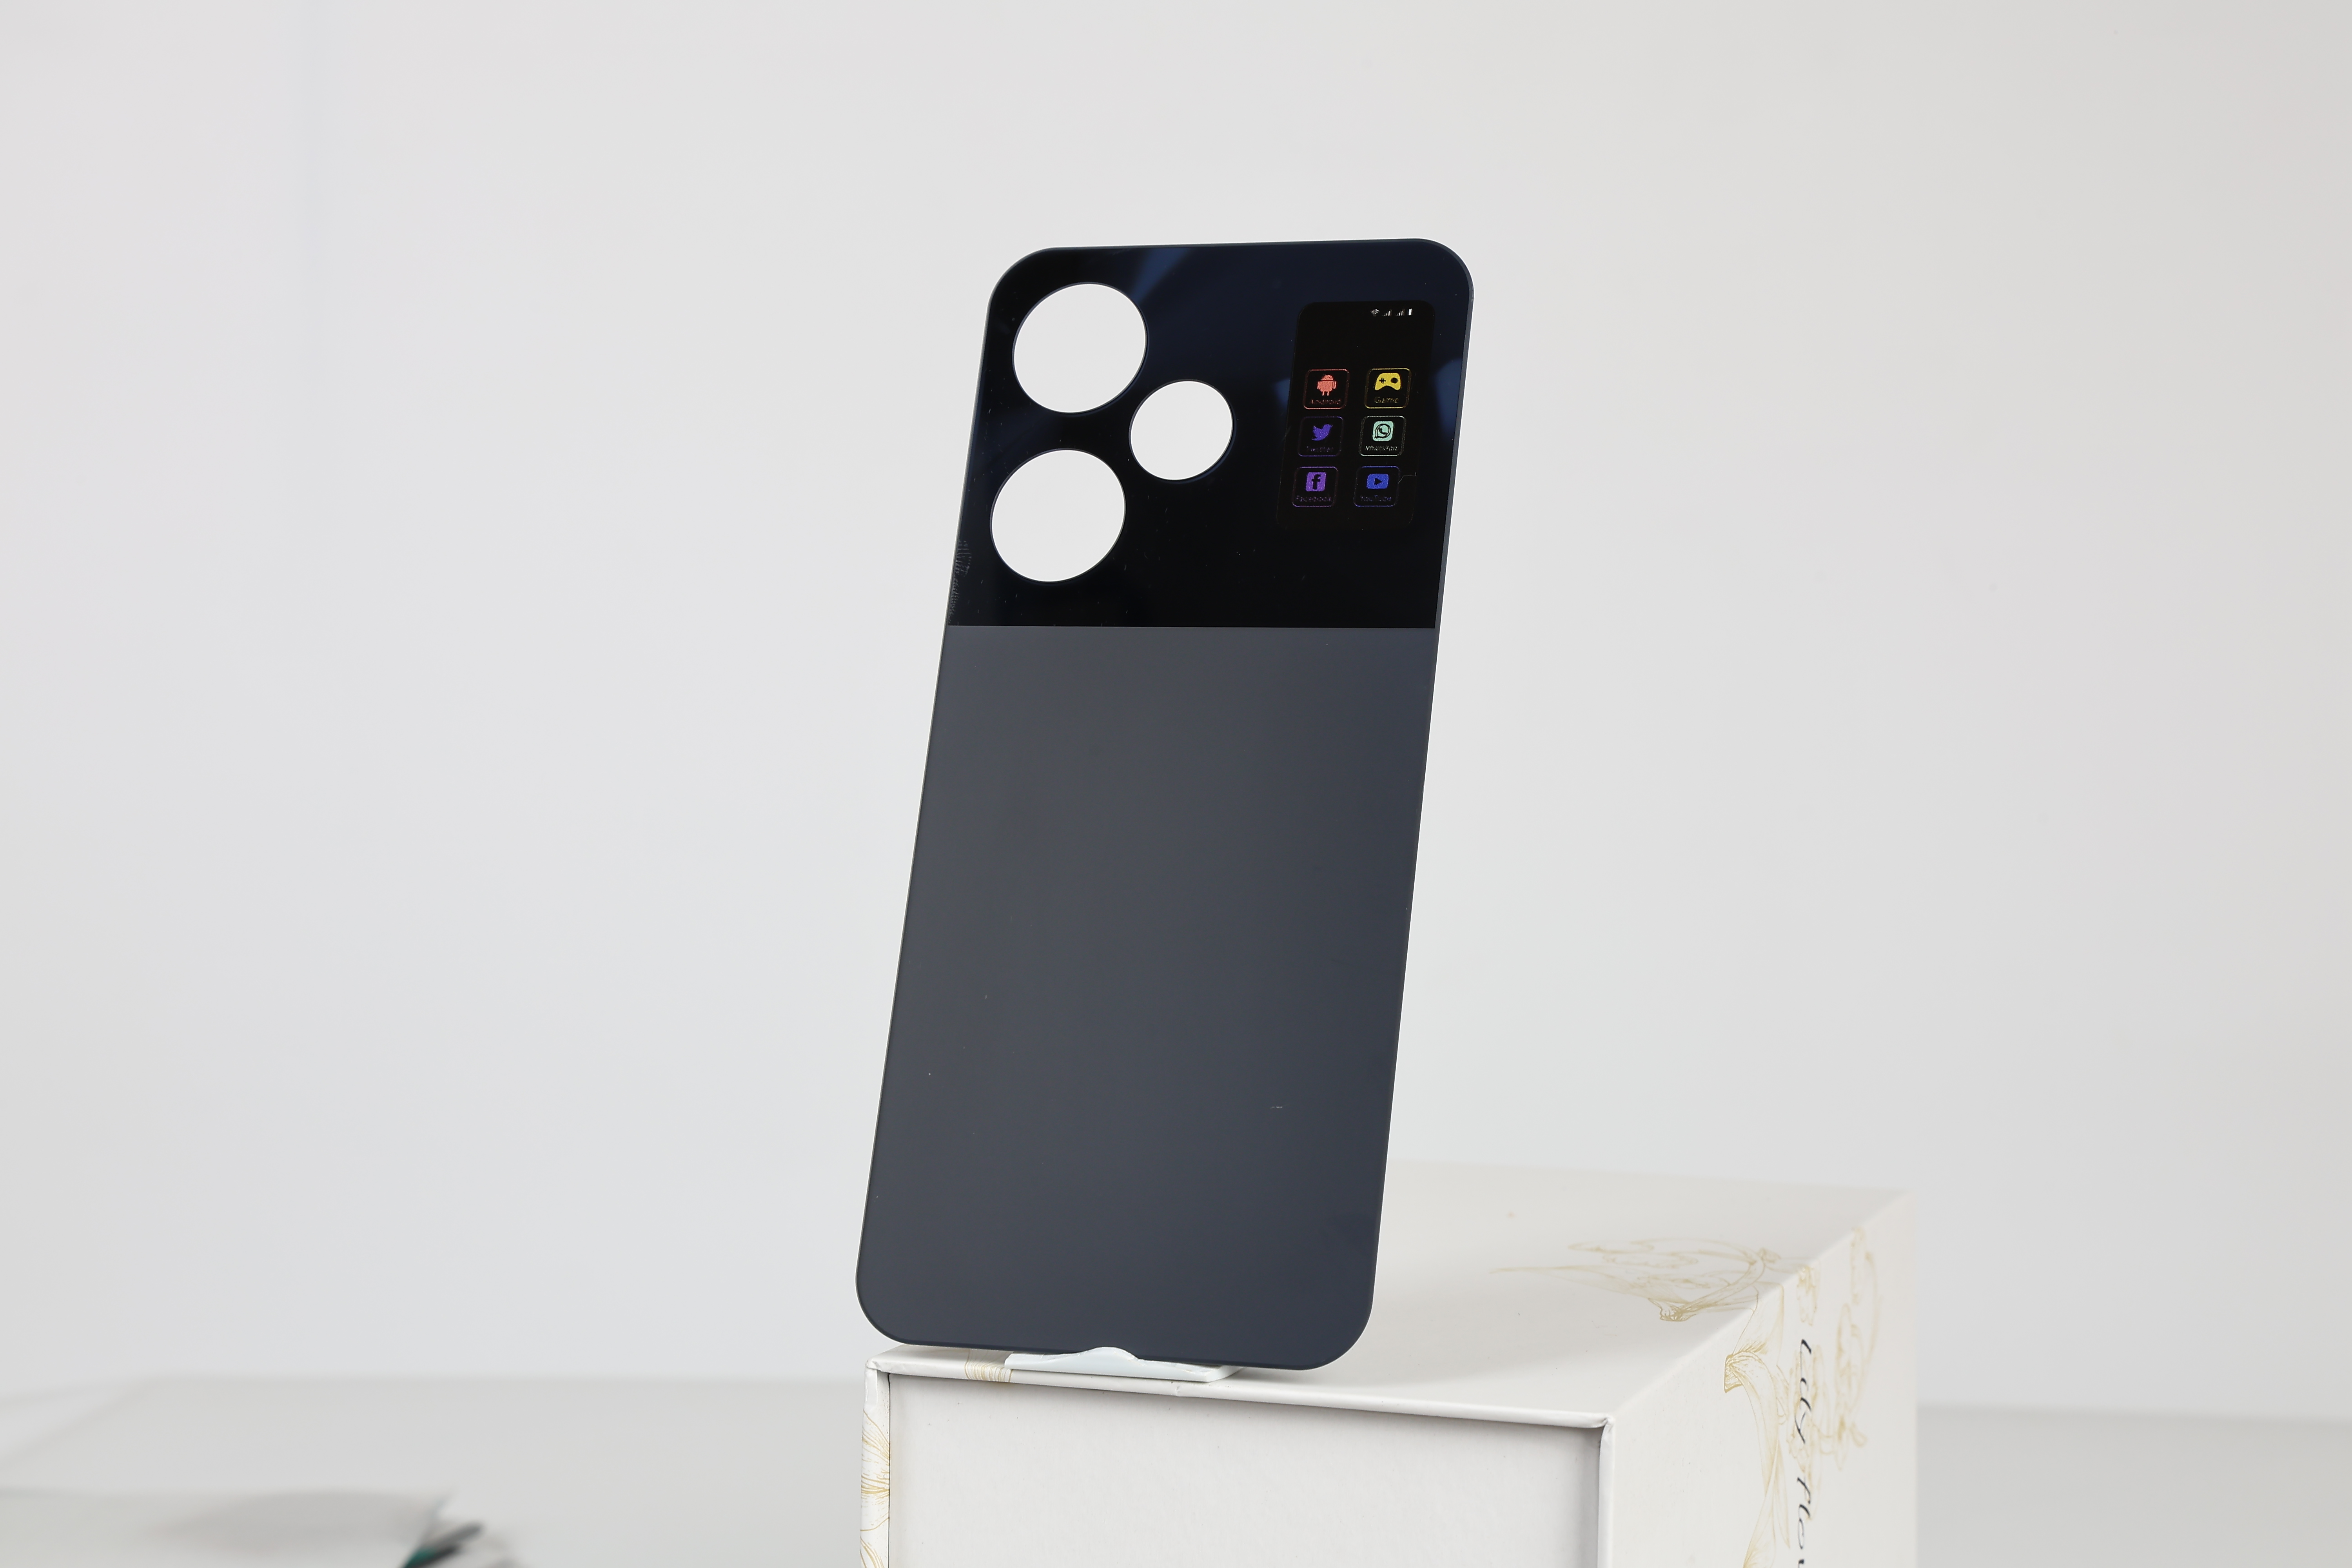
AG-glasets baksida: Guide för behandling och tillverkning av antireflexytor
Utforska kemisk etsning, nanobeläggning och kvalitetsstandarder för antireflexglas-bakpaneler i B2B-tillverkning
Antireflexglas (AG) har blivit en av de mest eftertraktade ytbehandlingarna för baksidor på smartphones, vilket ger en distinkt matt estetik kombinerad med fingeravtrycksbeständighet och förbättrat grepp. För B2B-köpare – inklusive OEM-tillverkare, distributörer av mobila tillbehör och konsumentelektronik-märken – är det avgörande att förstå AG-glastillverkningsprocessen, tillgängliga ytbehandlingsmetoder och kvalitetskontrollstandarder för att kunna skaffa pålitliga, högpresterande bakpaneler som uppfyller både konsumenternas förväntningar och produktionskostnadsmål.
Vad är AG-glas?
AG-glas, en förkortning för antireflexglas, är en specialbehandlad glasyta som är konstruerad för att diffundera reflekterat ljus, vilket minskar synlig bländning samtidigt som den bibehåller hög optisk skärpa. Till skillnad från vanligt glansigt glas som fungerar som en spegel under starkt ljus, har AG-glas en mikrostrukturerad yta – skapad genom kemisk etsning, beläggningsdeponering eller mekanisk texturering – som sprider inkommande ljus i flera vinklar och effektivt eliminerar skarpa reflektioner.
När AG-glas appliceras på baksidor av smartphones ger det tre viktiga fördelar: ett premium matt utseende som skiljer enheter från konventionella blanka modeller, avsevärt minskad synlighet av fingeravtryck som håller ytan ren under hela dagen, samt förbättrat taktilt grepp som gör telefonen bekvämare och säkrare att hålla i. Dessa egenskaper har gjort AG-glasskydd till ett föredraget val för flaggskeppssmartphones från märken som Apple (iTelefon 11 Pro "matt glas"), Samsung, Huawei och Xiaomi.
AG-glas vs. vanligt glas vs. frostat glas
Köpare förväxlar ofta AG-glas med frostat glas, men de två skiljer sig fundamentalt i ytstruktur, tillverkningsmetod och optisk prestanda. Tabellen nedan förtydligar skillnaderna:
| Egendom | AG Glass | Vanlig Glass | Frostat glas |
|---|---|---|---|
| Ytbehandling | Kemisk etsning eller nanobeläggning | Polerat, ingen behandling | Sandblästring eller syraetsning |
| Ytstruktur | Mikroskale-oregelbunden (0,05–0,3 μm) | Slät, spegelliknande | Makroskalig rough (1–10 μm) |
| Ljusöverföring | 90% – 95% | 92% – 96% | 70% – 85% |
| Dimnivå | 3% – 15% | < 1 % | 30% – 80% |
| Bländreduktion | Utmärkt | Inga | Bra (men suddigt) |
| Fingeravtrycksresistens | Högt | Lågt | Måttlig |
| Taktil känsla | Slät matt, silkeslen | Slät, hal | Grov, kornig |
| Utskriftskompatibilitet | UV-utskrift, kompatibel med AG-lagret | UV-utskrift, utmärkt vidhäftning | Begränsade kan kopiorna verka ojämna |
Den avgörande skillnaden ligger i skalan på yttextureringen. AG-glas fungerar på mikronivå — dess ytavvikelser är mindre än våglängden för synligt ljus — vilket gör att det kan sprida reflektioner utan att kompromettera bildskärpan. Frostat glas, däremot, har mycket större ytstrukturer som skapar ett medvetet ogenomskinligt, diffust utseende. För mobilskydd är AG-glas det överlägsna valet när både visuell skärpa (för UV-printade designer) och antireflexegenskaper krävs.
AG Glasytbehandlingsmetoder
Flera tillverkningsmetoder kan ge antireflexeffekt på glas. Valet av behandlingsmetod påverkar kostnad, hållbarhet, dimnivå och lämplighet för specifika apparatapplikationer. Nedan följer de tre huvudsakliga metoderna som används vid produktion av AG-glasbacklock :
1. Kemisk etsning (syraetsning)
Kemisk etsning är den mest använda metoden för att producera AG-glas i storvolymstillverkning. Processen innebär att glaspanelen sänks ner i en syralösning — vanligtvis fluorsyra (HF) blandad med svavelsyra (H2SO4) — som selektivt löser mikroskopiska mängder av glasytan och skapar en enhetlig mikrostruktur. Etsningsdjupet, varaktigheten och syrakoncentrationen styr direkt den slutliga dimnivån och ytans grovhet.
Viktiga parametrar:
- Etsdjup: 0,05 μm – 0,3 μm (styr dimmans intensitet)
- Processtemperatur: 20°C – 35°C
- Nedsänkningstid: 30 sekunder – 5 minuter (varierar beroende på önskad dimma)
- Rengöring efter etsning: Skölj med dejoniserat vatten + neutraliseringsbad
Kemisk etsning ger en permanent, nötningsbeständig AG-yta eftersom texturen skapas genom att ta bort material istället för att applicera en beläggning. Detta gör den mycket hållbar och motståndskraftig mot slitage vid daglig hantering. Det är den föredragna metoden för premium-smartphone-glasskydd där långsiktig ytintegritet är avgörande.
2. Nano-beläggning (spinnbeläggning / spraybeläggning)
Nanobeläggning applicerar ett tunt lager (vanligtvis 50–200 nm) av kiselbaserade eller fluorpolymerbaserade partiklar på glasytan för att skapa antireflexeffekten. Ytbehandlingen kan appliceras med spinnbeläggning (för platta paneler) eller spraybeläggning (för böjda eller oregelbundna former). Efter deponering härdas beläggningen vid förhöjda temperaturer (80°C – 150°C) för att bilda en hållbar, transparent film.
Nanobeläggning erbjuder fördelar i produktionsflexibilitet — dimmnivån kan justeras exakt genom att justera partikelstorlek och beläggningstjocklek — och den kan kombineras med ytterligare funktionella lager såsom anti-fingeravtryck (AF) oleofobiska beläggningar i ett enda appliceringssteg. Dock är nanobelagda AG-ytor generellt mindre reptåliga än kemiskt etsade, eftersom antireflexeffekten finns i beläggningen snarare än i själva glasunderlaget.
3. AG + AF Kombinerad behandling
Många högkvalitativa AG-glasskydd använder en tvåstegsprocess: kemisk etsning för basens antireflexstruktur, följt av vakuumdeponering eller sprayapplicering av en oleofobisk beläggning mot fingeravtryck (AF). AF-beläggningen fyller de mikrohåligheter som finns på den etsade ytan, vilket minskar ytenergin och gör att oljor och svett pärlar istället för att sprida sig, vilket dramatiskt ökar smutsmotståndet och gör ytan lättare att rengöra.
Kemisk etsning
Permanent mikrostruktur via syrabehandling. Högst hållbarhet och nötningsbeständighet.
Bäst för: Högvolyms premiumenheter
Nano-beläggning
Exakt diskontroll via partikelavlagring. Flexibel för prototypframställning och anpassade specifikationer.
Bäst för: Special- och mellanklassprodukter
AG + AF Kombinerat
Etsad AG-yta med oleofobisk topplack. Maximal fingeravtrycks- och smutsmotstånd.
Bäst för: Flaggskepps- och premiummodeller
AG-glasbakkåptillverkningsprocess
Att tillverka ett AG-glas-baklock kräver flera precisionstillverkningssteg. Varje steg kräver specialutrustning och strikt kvalitetskontroll för att säkerställa enhetlig produktion över produktionsbatcherna. Den fullständiga processen följer vanligtvis denna sekvens:
Steg 1: Glasskärning och formning
Rå flottörglas eller aluminosilikatglasskivor skärs till enhetsspecifika mått med CNC-precisionskärning eller laserritning. För böjda bakkåpor formas glaset med varmböjning vid temperaturer 600°C – 750°C i precisionsformar.
Steg 2: Kantpolering (2,5D / 3D)
CNC-slipning och polering av kanter skapar släta, rundade kanter – vanligtvis 2,5D-båge eller helt 3D-böjda kanter – som matchar enhetens chassikontur. Detta steg förhindrar flagning och säkerställer en sömlös övergång mellan glaset och telefonens kropp.
Steg 3: Kemisk förstärkning (temperering)
Det formade glaset genomgår jonbyteshärding i ett smält kaliumsaltbad (KNO3) vid 380°C – 420°C i 4–8 timmar. Denna process ersätter mindre natriumjoner med större kaliumjoner i glasytan, vilket skapar ett tryckspänningsskikt som avsevärt ökar slagmotståndet och uppnår 9H hårdhet.
Steg 4: AG-ytbehandling
Det härdade glaset bearbetas genom den valda AG-behandlingen — kemisk etsning, nanobeläggning eller kombinerad AG+AF — för att skapa antireflexmikrostrukturen. Etsningsparametrarna kalibreras noggrant för att uppnå måldimmans nivå (vanligtvis 3–12 % för baktäcken).
Steg 5: UV-utskrift och designapplikation
Specialdesign, logotyper, gradienter och mönster trycks på insidan av AG-glaspanelen med högupplösta UV-flatbäddsskrivare (1440 dpi eller högre). AG-texturen är utåt, medan den tryckta designen syns genom glaset med minimal distorsion.
Steg 6: Applicera lim, skärning och kvalitetskontroll
AB dubbelsidigt optiskt lim appliceras på den inre ytan, och kamerahål/sensorutskärningar görs med precisionsborrning av CNC. Varje enhet genomgår kvalitetsinspektion inklusive visuell felkontroll, dimmmätning, vidhäftningstestning och dropptestning.
Viktiga kvalitetsspecifikationer för AG-glasbacklock
Vid utvärdering av leverantörer av AG-glas-baklock bör B2B-köpare begära detaljerade specifikationsblad som täcker följande kritiska parametrar:
AG Glass bakkåpa Tekniska Specifikationer
Glastyp
Aluminiumsilikat / Soda-kalk tempererad
Hårdhet
9H (blyertshårdhetstest)
Tjockleksområde
0,5 mm – 1,1 mm
Ljusöverföring
90% – 95%
Dimnivå
3 % – 15 % (anpassningsbart)
Glans (60°)
50 – 110 GU (justerbar)
Ytråhet (Ra)
0,05 μm – 0,3 μm
AF-beläggning (Valfritt)
Vatten kontakt vinkel ≥ 110°
Lim
AB dubbelsidigt optiskt lim
Drop Test-standard
1,0 m – 1,5 m på stålplåt
Jämförelse av ytbehandlingsmetoder
Val av rätt behandling av AG-metoden beror på målmarknad, produktionsvolym, kostnadsbudget och prestandakrav:
| Kriterier | Kemisk etsning | Nano-beläggning | AG + AF Kombinerat |
|---|---|---|---|
| Repmotstånd | Utmärkt (permanent textur) | Måttlig (beläggningen kan slitas) | Bra (etsad bas + topplack) |
| Dimmans konsistens | Hög (kontrollerad av bad) | Hög (styrd av tjocklek) | Högt |
| Anti-fingeravtryck | Måttlig | Bra | Utmärkt |
| Produktkostnad | Medium | Medel-låg | Medel-hög |
| UV-utskriftskompatibilitet | Bra (tryck på innerytan) | Bra | Bra (skriv ut före AF-coat) |
| Leveranstid (per sats) | 7–12 arbetsdagar | 5–10 arbetsdagar | 10–15 arbetsdagar |
B2B-inköp: Utvärdering av tillverkare av AG-glasbaklock
Att välja rätt tillverkningspartner för AG-glasbacksskydd kräver noggrann utvärdering av teknisk kapacitet, produktionskonsistens och kommunikationssäkerhet. Utöver standardkriterierna för allmänna leverantörer av glasskydd kräver AG-glasproduktion ytterligare granskning inom flera områden:
AG-behandlingskapacitet
Driver fabriken sin egen etsningslinje och beläggningsutrustning? Intern AG-hantering säkerställer bättre kvalitetskontroll och snabbare leverans jämfört med att outsourca behandlingen till en tredje part. Be om en fabriksrundtur eller anläggningsverifiering.
Dis och glanskonsistens
Begär testrapporter från dismätare och glansmätare från produktionsprover. Konsekventa dimnivåer (± 2 % över batcher) indikerar välkontrollerade etsnings- eller beläggningsprocesser. Inkonsekvent disighet resulterar i synlig variation mellan enheter i samma ordning.
AF-beläggningens hållbarhet
Om AG+AF-behandling specificeras, testa den oleofobiska beläggningens hållbarhet med stålullsabrasion (ASTM F735) och fingeravtryckssimuleringstester. Kvalitets-AF-beläggningar behåller en vatten-kontakt vinkel över 100° efter 5 000+ torkcykler.
Certifieringar och efterlevnad
Verifiera ISO 9001-certifiering, RoHS-efterlevnad för material och REACH-efterlevnad för kemiska ämnen som används vid etsning och beläggning. Tillverkare som betjänar de europeiska och nordamerikanska marknaderna måste uppfylla strikta miljö- och säkerhetsföreskrifter.
Vanliga användningsområden för AG-glasbakluckor
AG-glas-bakluckor används inom ett brett spektrum av konsumentelektronik och industriella tillämpningar:
- Smartphones — Flaggskepps- och mellanklasstelefoner där matt finish och fingeravtrycksresistens är viktiga försäljningsargument. AG-behandlingen appliceras på den yttre ytan, medan härdat glas ger strukturellt skydd.
- Surfplattor och e-läsare — Större panelapplikationer där bländningsreduktion förbättrar läsbarheten utomhus och minskar ögontrötthet vid längre användning.
- Trådlösa laddare — AG-glasladdplattor som matchar den matta finishen på kompatibla smartphones för visuell konsekvens över produktlinjerna.
- Smarta hem-enheter — Kontrollpaneler, smarta högtalare och IoT-enheter där antireflexytor förbättrar skärmens synlighet under omgivningsbelysning.
- Bildisplayer — AG-glasskydd för infotainmentskärmar i fordon och instrumentpaneler som måste vara läsbara i direkt solljus.
- Bärbara enheter — Klockor och fitnessarmband på baksidan kräver en premium matt finish som motstår svett och hudoljefläckar.
Vanliga frågor
Vad är skillnaden mellan AG-glas och AR-glas?
AG (antireflex)-glas sprider reflekterat ljus genom ytmikrotexturering, vilket gör reflektionerna suddiga och mindre märkbara. AR-glas (antireflexivt) använder flerskikts optiska beläggningar för att minska mängden ljus som reflekteras från ytan, vilket ökar den totala transmissionen. AG-glas ger ett matt utseende, medan AR-glas förblir transparent. Båda kan kombineras på en enda panel för maximal effekt, även om detta är vanligare i displayapplikationer än på baksidor.
Påverkar AG-glas UV-utskriftskvaliteten på baksidan?
Nej. AG-behandlingen appliceras på glasets yttre (yttre) yta, medan UV-utskrift vanligtvis görs på den inre (inre) ytan, sedd genom glaset. Detta innebär att AG-texturen inte stör den tryckta designen. Trycket ser skarpt och livfullt ut genom glaset, medan den yttre ytan ger bländningsreduktion och fingeravtrycksresistens.
Vilken dimma ska jag välja för en smartphone AG:s glasbaksida?
För baksidor av smartphones är en disnivå på 5–12% typisk. Lägre dimma (3 %–6 %) ger en subtil matt effekt med minimal påverkan på utseendet på underliggande UV-printade designer, lämpliga för designer med fina detaljer eller fotografiska element. Högre dimma (8–15%) ger ett mer framträdande matt utseende med starkare antireflex- och fingeravtrycksresistens, idealiskt för enfärgade eller gradientdesigner där maximal täckning av smudge är prioritet.
Kan AG-glasskydd stödja trådlös laddning?
Ja. AG-glas är fullt kompatibelt med trådlös laddning. Antireflexbehandlingen tillför inga metalliska eller ledande lager som skulle störa Qi-standardladdning. Glastjocklek (vanligtvis 0,5–0,85 mm för bakluckor) och limlagret har försumbar påverkan på laddningseffektiviteten, liknande standard härdade glasskydd.
Vad är den typiska MOQ och ledtiden för AG-glas-backcover-beställningar?
MOQ för AG-glasbaksidor varierar vanligtvis mellan 500 och 2 000 enheter beroende på komplexiteten i AG-behandlingen och antalet enhetsmodeller. Provbeställningar på 20–50 enheter finns tillgängliga för designutvärdering. Produktns leveranstid är 10–18 arbetsdagar efter designgodkännande, med ytterligare 3–7 dagar för provproduktion. Snabba beställningar kan hanteras med snabb handläggning till en premie. contact.html" stil="färg:#3a78ef; textdekoration: understryk;" >Kontakt tillverkaren för specifika priser och tidsplanofferter.
Redo att köpa AG-glasbacklock till ditt varumärke?
Från kemisk etsning till AG+AF-kombinationsbehandlingar erbjuder vi anpassningsbara antireflexlösningar för alla smartphonemodeller. Beställ ett gratis prov och specifikationsblad idag.